做制造业这行十几年了,跟产品里的气泡较劲了半辈子。以前全靠老师傅拿眼瞅,现在不行了,产能一上来,人工根本盯不住。所以这两年,我一直在琢磨这个气泡自动化软件。说实话,市面上的方案五花八门,真真假假,不踩几次坑,你根本不知道哪款适合自己。今天这篇,我就以一个普通使用者的身份,把这段时间折腾智能检测方案的体会,还有那些个软件里的门道,掏心窝子跟大伙儿聊聊。

先搞明白,这软件到底能干啥
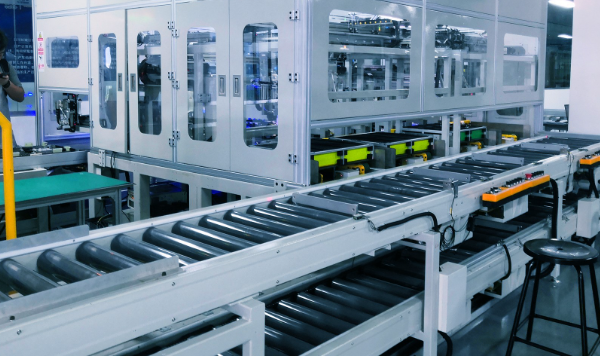
很多老板一听“智能检测”,就觉得是买套软件装上就完事了。没那么简单。我理解的这个气泡自动化软件,它更像是一个大脑,得配合相机、光源、还有你现有的产线设备一块儿干活。它的核心本事,就是通过算法,把图像里那些个气泡、杂质、划痕啥的,跟正常产品区分开。关键点在于“自动化”这三个字,软件得能自己学习,自己判断,不用你天天去调参数。
我用过一套号称“傻瓜式”的,界面倒是挺友好,但一遇到产品形状稍微变点,或者光线暗点,误判率就蹭蹭往上涨。后来换了个稍微专业点的,得花时间培训模型,但稳定多了。所以,选这个软件,别光看宣传画得好看,得看你自己的产品复不复杂,产线环境是不是稳定。这玩意儿,真不是万能药,但它确实能帮你省下好几个质检员的工资,而且夜班时候的效率,比人强太多了。
核心功能怎么挑?别被参数忽悠了
打开这些软件的官网,满屏都是“识别精度99.9%”、“处理速度毫秒级”。听着挺唬人。但咱得想明白,那是在人家实验室的理想环境下。你拿到自己车间,粉尘大点,震动厉害点,精度立马打折扣。我教大家一个笨办法,别光看参数,要问清楚这几件事:第一,软件支不支持你现有的相机品牌?别买回来发现驱动不兼容,那就尴尬了。第二,缺陷样本库能不能自己扩充?比如你产品上偶尔会出现一种新形态的气泡,软件能不能通过你拍的几张照片,快速学会识别它?这个功能太重要了,叫“增量学习”,很多便宜的软件根本不提这事儿。
再有就是那个“检测方案”的灵活性。好的气泡自动化软件,能让你针对不同产品,保存好几套不同的检测方案。换产的时候,一键切换就行。我之前用过一个小众的,换个产品得重新调半天,耽误事儿。所以,挑的时候,一定问问客服,能不能做方案管理。这直接关系到你平时用着顺不顺手。
部署时候的那些坑,我替你踩过了
软件买回来,不是双击安装就完事儿的。部署那几天,是最容易让人崩溃的。第一个坑,就是跟现有产线的PLC通讯。你以为软件检测出坏品了,它得告诉机器臂把它拿走对吧?这中间就涉及到通讯协议。买软件之前,一定得确认好,它能不能跟你厂里用的那套控制系统对上话。我上次就栽在这上面,软件识别得挺准,但信号传不出去,白搭。
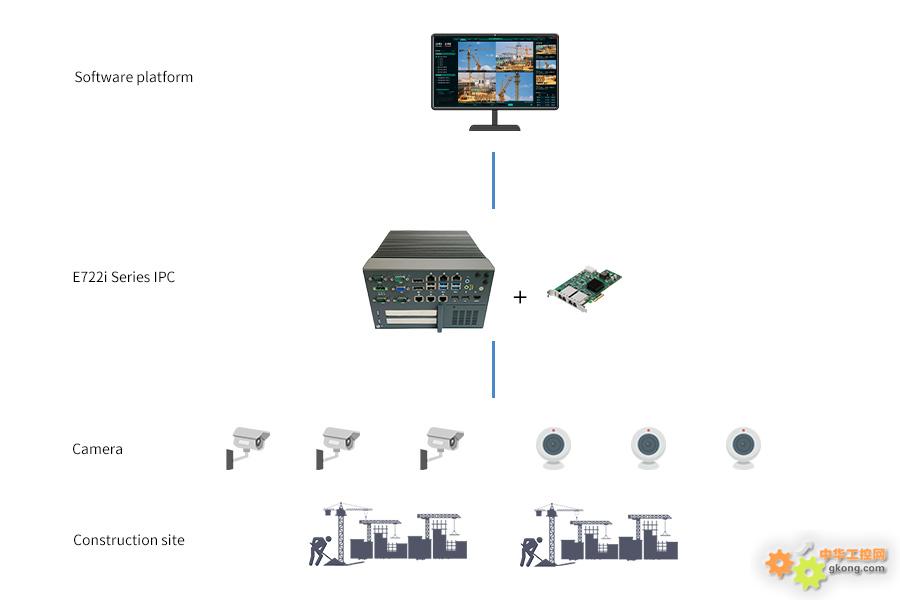
第二个坑,是电脑配置。别以为随便找个工控机就能跑。现在的智能检测,好多都带深度学习模型,算力不够,画面就卡,一卡就漏检。所以,预算里得把电脑硬件算进去。最好是直接买他们推荐的整机方案,虽然贵点,但省心。还有就是光源,这个往往被忽略,但极其重要。光打不好,软件再厉害也白瞎。我们后来专门换了套无影光源,误判率直接降了一半还多。
数据这玩意儿,才是最值钱的
用了半年多,我最大的体会是,气泡自动化软件给你带来的,不仅仅是当下能检出多少个坏品。它每天都在帮你积累数据。哪个批次气泡多?哪个时间段不良率高?这些数据导出来,用Excel透视表拉一拉,就能反推出来是原材料的问题,还是工艺参数飘了。这才是这套系统隐藏的宝藏。
所以,选软件的时候,一定得看看它的数据报表功能。有些软件,历史数据只能存七天,那哪够用啊。至少要能存一个月,而且能方便地导出。我现在每天早上到办公室,第一件事就是看昨天的检测报表,心里对产线状况就有数了。这比听下面人汇报强多了,数据不会骗人。
总的来说,这套东西,用好了是如虎添翼,用不好就是个摆设。我建议大家,别冲动消费,最好能拿着自己厂里的样品,去他们那边或者让他们寄样机来试跑一段时间。眼见为实,跑了数据再决定,这样最稳妥。